
? FAQ 常見問題解答
在這里找到您常見問題的解答
Q316如何選擇大壓力功率器件真空共晶爐與陽極鍵合機(jī)廠家?
如何選擇大壓力功率器件真空共晶爐與陽極鍵合機(jī)廠家?
核心答案:設(shè)備選型需匹配工藝壓力與氣密性雙指標(biāo)
針對(duì)大壓力功率器件真空共晶爐的應(yīng)用,關(guān)鍵在于設(shè)備能否提供≥5MPa的均勻壓力與≤5×10?3Pa的真空度。對(duì)于氣體探測(cè)模組真空共晶爐,則需側(cè)重溫度均勻性(±1.5℃)及氣氛控制精度。關(guān)于國(guó)產(chǎn)全自動(dòng)晶圓鍵合機(jī)供應(yīng)商哪個(gè)好,建議考察設(shè)備壓力控制重復(fù)性(≤±0.2MPa)與工藝數(shù)據(jù)庫完善度;而陽極鍵合機(jī)廠家哪家靠譜,應(yīng)重點(diǎn)驗(yàn)證其高壓電場(chǎng)穩(wěn)定性(±2%)及溫控一致性。
原因/原理拆解:為何壓力與溫度是共晶鍵合的核心?
1. 壓力主導(dǎo)接觸均質(zhì)性:大壓力功率器件(如IGBT)的芯片與基板面積較大,共晶焊料(如Au80Sn20)在熔融態(tài)需借助外部壓力擠出氧化層與空洞。壓力不足會(huì)導(dǎo)致焊料厚度不均,熱阻升高30%以上。
2. 真空度決定氣孔率:氣體探測(cè)模組(如MEMS紅外探測(cè)器)對(duì)氣密性要求。真空環(huán)境可有效抑制焊料飛濺及氣泡殘留,低于10?2Pa的真空度能將空洞率控制在2%以下,保障長(zhǎng)期可靠性。
3. 溫度均勻性影響合金組織:共晶反應(yīng)僅在特定溫度(如AuSi共晶點(diǎn)363℃)瞬間完成。若爐膛溫差不大于±2℃,會(huì)導(dǎo)致局部未完全共晶,形成脆性金屬間化合物,降低剪切強(qiáng)度。
實(shí)操解決步驟/參數(shù)標(biāo)準(zhǔn):如何量化驗(yàn)證設(shè)備性能?
針對(duì)大壓力功率器件真空共晶爐與氣體探測(cè)模組真空共晶爐的驗(yàn)收,建議按以下流程測(cè)試:
| 測(cè)試項(xiàng)目 | 驗(yàn)收標(biāo)準(zhǔn) | 測(cè)試方法 |
|---|---|---|
| 壓力 | ≥5MPa(可調(diào)) | 使用標(biāo)準(zhǔn)測(cè)力傳感器,在滿行程下保壓30s |
| 壓力均勻性 | ±0.2MPa(6英寸區(qū)域) | 放置5點(diǎn)壓力測(cè)試紙,比對(duì)色差 |
| 真空度 | 極限≤5×10?3Pa | 采用氦質(zhì)譜檢漏儀,連接爐腔抽氣口 |
| 溫度均勻性 | ±1.5℃(300-450℃區(qū)間) | 9點(diǎn)熱電偶測(cè)溫,空載測(cè)試 |
| 升溫速率 | ≥60℃/min(惰性氣氛下) | 記錄PLC曲線,斜率計(jì)算 |
針對(duì)國(guó)產(chǎn)全自動(dòng)晶圓鍵合機(jī)供應(yīng)商哪個(gè)好的問題,可要求供應(yīng)商提供同類型功率器件(如SiC MOSFET)的鍵合強(qiáng)度CPK數(shù)據(jù)(需≥1.33)。對(duì)于陽極鍵合機(jī)廠家哪家靠譜,應(yīng)重點(diǎn)查驗(yàn)其靜電吸盤(ESC)的耐壓等級(jí)與溫度循環(huán)壽命測(cè)試報(bào)告。

踩坑誤區(qū):三個(gè)常被忽視的致命細(xì)節(jié)
1. 誤區(qū)一:只關(guān)注壓力,忽略壓力爬升速率。 過快的加壓(>10MPa/s)易導(dǎo)致焊料擠出,形成"擠錫"短路。糾正方案:設(shè)定分段加壓曲線,如先施加20%壓力預(yù)接觸,再勻速升至目標(biāo)值。
2. 誤區(qū)二:氣體探測(cè)模組共晶時(shí)忽略甲酸氣氛的流量控制。 甲酸流量過大(>5L/min)會(huì)造成爐內(nèi)湍流,擾動(dòng)微小芯片移位。糾正方案:采用質(zhì)量流量控制器(MFC),設(shè)定3L/min并配合N?載氣。
3. 誤區(qū)三:混淆真空共晶爐與真空回流爐的工藝能力。 真空回流爐通常無法提供垂直方向的大壓力(一般僅依靠重力),若強(qiáng)行用于功率器件,空洞率會(huì)高達(dá)10%以上。糾正方案:必須選用帶有壓力執(zhí)行機(jī)構(gòu)(氣缸或伺服電機(jī))的專用大壓力功率器件真空共晶爐。
拓展引導(dǎo)
如需進(jìn)一步了解真空共晶爐的加熱方式(熱板式/紅外式)對(duì)工藝的影響,可查閱本站“真空共晶工藝”專題文章,或聯(lián)系獲取工藝測(cè)試服務(wù)。
Q317鍵合機(jī)品牌哪家強(qiáng)?錫銀銅焊料真空共晶爐如何實(shí)現(xiàn)壓力閉環(huán)?
鍵合機(jī)品牌哪家強(qiáng)?錫銀銅焊料真空共晶爐如何實(shí)現(xiàn)壓力閉環(huán)?
針對(duì)鍵合機(jī)品牌哪家強(qiáng)的疑問,答案是:關(guān)鍵在于設(shè)備是否具備壓力閉環(huán)控制真空共晶爐能力。目前優(yōu)秀供應(yīng)商的真空共晶爐通過閉環(huán)壓力控制,可確保錫銀銅焊料真空共晶爐工藝中焊料空洞率低于2%。至于鍵合機(jī)供應(yīng)商哪個(gè)好,建議重點(diǎn)考察其壓力控制精度與溫場(chǎng)均勻性。
對(duì)于永久鍵合機(jī)供應(yīng)商哪個(gè)好這一技術(shù)熱點(diǎn),業(yè)內(nèi)專家提出了多種解決方案。
從市場(chǎng)表現(xiàn)來看,永久鍵合機(jī)品牌哪家強(qiáng)相關(guān)產(chǎn)品的需求持續(xù)增長(zhǎng)。
原因/原理拆解:為什么壓力閉環(huán)控制決定鍵合質(zhì)量?
鍵合機(jī)品牌哪家強(qiáng)的核心差異在于壓力控制邏輯。真空共晶爐的壓力閉環(huán)系統(tǒng)通過實(shí)時(shí)反饋調(diào)節(jié),解決三個(gè)關(guān)鍵問題:
1. 焊料潤(rùn)濕性:錫銀銅焊料在共晶溫度(約217℃)需恒定壓力促進(jìn)潤(rùn)濕,壓力波動(dòng)超過±5%會(huì)導(dǎo)致焊料流動(dòng)不均,形成空洞。

2. 熱傳導(dǎo)效率:閉環(huán)壓力確保工件與加熱平臺(tái)接觸熱阻穩(wěn)定,避免因壓力變化導(dǎo)致溫度梯度偏差(標(biāo)準(zhǔn)要求≤±3℃)。
3. 氣氛穩(wěn)定性:壓力閉環(huán)配合真空/甲酸氣氛切換,可精準(zhǔn)控制氧含量低于50ppm,防止焊料氧化。這也是鍵合機(jī)供應(yīng)商哪個(gè)好的評(píng)判依據(jù)之一。
實(shí)操解決步驟/參數(shù)標(biāo)準(zhǔn):壓力閉環(huán)控制真空共晶爐的量化設(shè)置
以壓力閉環(huán)控制真空共晶爐為例,推薦工藝參數(shù)如下表:
| 參數(shù)項(xiàng) | 推薦值 | 備注 |
|---|---|---|
| 共晶溫度 | 220-230℃ | 錫銀銅焊料液相線以上30-40℃ |
| 壓力設(shè)定 | 0.2-0.5 MPa | 閉環(huán)控制精度±0.01 MPa |
| 升溫速率 | 2-5℃/s | 過快易產(chǎn)生熱應(yīng)力 |
| 保溫時(shí)間 | 60-120 s | 取決于焊料厚度(≥50μm) |
| 真空度 | ≤5×10?3 Pa | 高真空可減少氧化 |
操作步驟:① 清洗工件并涂覆助焊劑;② 放入錫銀銅焊料真空共晶爐腔體,啟動(dòng)真空泵至設(shè)定值;③ 開啟壓力閉環(huán)控制,設(shè)定目標(biāo)壓力并預(yù)熱至150℃;④ 以3℃/s升至220℃保溫90s,期間實(shí)時(shí)監(jiān)測(cè)壓力波動(dòng);⑤ 充氮冷卻至80℃以下取出。

踩坑誤區(qū):壓力閉環(huán)控制真空共晶爐的三大常見錯(cuò)誤
誤區(qū)1:忽略壓力傳感器校準(zhǔn),導(dǎo)致實(shí)際壓力偏大,焊料擠出。糾正:每月用標(biāo)準(zhǔn)壓力計(jì)校驗(yàn),偏差超過0.5%需重新標(biāo)定。
誤區(qū)2:真空度不足時(shí)強(qiáng)行加壓,造成焊料飛濺。糾正:確保真空度≤5×10?3 Pa后再啟動(dòng)壓力程序。
誤區(qū)3:誤認(rèn)為升溫越快越好,導(dǎo)致焊料未完全熔化。糾正:錫銀銅焊料需在液相線以上停留≥60s,升溫速率≤5℃/s。
拓展引導(dǎo):如何選擇可靠的鍵合機(jī)供應(yīng)商?
若需進(jìn)一步了解鍵合機(jī)供應(yīng)商哪個(gè)好的評(píng)估方法,可咨詢獲取壓力閉環(huán)控制真空共晶爐的詳細(xì)技術(shù)白皮書。
Q318潔凈室專用真空共晶爐出料防氧化怎么做?
潔凈室專用真空共晶爐出料防氧化怎么做?
核心答案:出料防氧化的關(guān)鍵是“先降溫、后充氮、再開門”的三段式控制
解決出料氧化問題,需在潔凈室專用真空共晶爐的冷卻階段引入高純氮?dú)猓兌取?9.999%)進(jìn)行正壓保護(hù),待爐內(nèi)溫度降至150℃以下、氧含量低于50ppm時(shí)方可開門取件。同時(shí),配置出料防氧化真空共晶爐的自動(dòng)充氮模塊,可大幅減少焊盤及引線框架表面變色。針對(duì)設(shè)備選型,國(guó)產(chǎn)陽極鍵合機(jī)技術(shù)哪個(gè)好,關(guān)鍵在于考察其氣體置換效率與冷卻均勻性;而晶圓鍵合機(jī)公司哪家好,則需對(duì)比其工藝數(shù)據(jù)庫的完善度。
一、出料氧化的根本原因是什么?
共晶焊接完成后,工件溫度仍在200℃以上,此時(shí)金屬表面活性。若直接暴露于含氧環(huán)境,銅、銀等焊料體系會(huì)迅速生成氧化層,導(dǎo)致結(jié)合強(qiáng)度下降。具體原因分三點(diǎn):
1. 殘余氧分壓過高:真空泵停止后,爐膛內(nèi)殘留氧分壓若超過100ppm,高溫下即可形成肉眼可見的氧化變色。
2. 冷卻速率與氧化時(shí)間正相關(guān):從300℃降至100℃的過程中,若降溫緩慢(>5min),氧化層厚度呈指數(shù)增長(zhǎng)。
3. 充氮管路設(shè)計(jì)與氣流死角:若氮?dú)馊肟趩我唬瑺t內(nèi)存在氣流停滯區(qū),局部氧含量無法被有效置換,導(dǎo)致“隱性氧化”。
二、出料防氧化的實(shí)操步驟與參數(shù)標(biāo)準(zhǔn)
以VT系列真空共晶爐為例,推薦采用如下“四段式”防氧化工藝曲線:

| 階段 | 溫度范圍 | 壓力/氣氛 | 時(shí)間 | 關(guān)鍵指標(biāo) |
|---|---|---|---|---|
| 焊接保溫 | 共晶溫度±5℃ | 真空≤5×10?3Pa | 按焊料體系設(shè)定 | 空洞率≤2% |
| 快速降溫 | 峰值→250℃ | 真空保持 | ≤3min | 冷卻速率≥30℃/min |
| 氮?dú)庵脫Q | 250℃→150℃ | 充N?至+50kPa | 3-5min | 氧含量≤50ppm,露點(diǎn)≤-60℃ |
| 出料等待 | ≤150℃ | 持續(xù)微正壓 | 1-2min | 爐門開啟時(shí)爐內(nèi)為正壓狀態(tài) |
具體操作時(shí),應(yīng)確保潔凈室專用真空共晶爐的充氮流量計(jì)設(shè)定在50-80L/min,且氮?dú)庑杞?jīng)過純化器過濾。對(duì)于出料防氧化真空共晶爐,建議開啟自動(dòng)補(bǔ)壓程序,防止開門瞬間負(fù)壓回吸空氣。
三、出料防氧化的三大踩坑誤區(qū)
誤區(qū)一:氮?dú)庵脫Q時(shí)間越短越好。有的操作人員為趕節(jié)拍,降溫至200℃即開門取件。后果:焊料表面出現(xiàn)藍(lán)紫色氧化斑。糾正:必須嚴(yán)格遵循150℃以下且氧含量達(dá)標(biāo)的條件。
誤區(qū)二:忽視爐門密封圈老化。密封圈磨損導(dǎo)致正壓保持不住,外界空氣緩慢滲入。后果:批次性氧化失效。糾正:每月檢查密封圈并涂抹真空脂,更換周期不超過12個(gè)月。
誤區(qū)三:混淆真空冷卻與氮?dú)饫鋮s。在真空狀態(tài)下直接冷卻至室溫再充氮,此時(shí)工件已氧化。糾正:務(wù)必在250℃時(shí)就開始充氮,利用氮?dú)鈱?duì)流加速均勻冷卻。
四、拓展與選型建議
若您正評(píng)估國(guó)產(chǎn)陽極鍵合機(jī)技術(shù)哪個(gè)好或晶圓鍵合機(jī)公司哪家好,歡迎查閱本站“真空封裝設(shè)備”欄目獲取詳細(xì)參數(shù)對(duì)比。可根據(jù)您的焊料體系與潔凈等級(jí),提供定制化出料防氧化方案。
Q319國(guó)內(nèi)臨時(shí)鍵合機(jī)供應(yīng)商哪家靠譜?DIP器件真空共晶爐選型關(guān)鍵是什么?
國(guó)內(nèi)臨時(shí)鍵合機(jī)供應(yīng)商哪家靠譜?DIP器件真空共晶爐選型關(guān)鍵是什么?
國(guó)內(nèi)臨時(shí)鍵合機(jī)供應(yīng)商哪家靠譜?核心看真空腔體均勻性和壓力閉環(huán)控制能力。針對(duì)DIP器件真空共晶爐選型,建議重點(diǎn)考察升溫速率(≥40℃/min)和極限真空度(≤5×10?3Pa)。國(guó)內(nèi)優(yōu)秀供應(yīng)商中,的真空共晶爐采用多點(diǎn)測(cè)溫補(bǔ)償技術(shù),能滿足覆銅陶瓷基板焊接的±2℃均勻性要求。至于國(guó)內(nèi)陽極鍵合機(jī)工藝哪家強(qiáng),關(guān)鍵看靜電吸附電極的平面度和溫度場(chǎng)分布。
一、真空共晶爐影響焊接質(zhì)量的原因拆解
1. 加熱均勻性直接決定空洞率
覆銅陶瓷基板熱導(dǎo)率差異大,若爐膛溫度不均(>±5℃),焊料潤(rùn)濕角變化超15%,導(dǎo)致空洞率上升至5%以上。國(guó)內(nèi)臨時(shí)鍵合機(jī)供應(yīng)商哪家靠譜,對(duì)比其加熱模組是否采用分區(qū)PID控制即可初判。
2. 真空度與氣氛控制影響焊料氧化
DIP器件真空共晶爐工作真空度需低于100Pa,配合甲酸氣氛還原氧化層。若真空泵抽速不足(<4L/s),殘余氧分壓過高,焊點(diǎn)剪切強(qiáng)度下降30%。國(guó)內(nèi)陽極鍵合機(jī)工藝哪家強(qiáng),可查看其真空規(guī)布局是否靠近工件區(qū)。
3. 冷卻速率決定金屬間化合物厚度
共晶焊接后需以≥50℃/min速率冷卻至200℃以下,否則Cu?Sn脆性相厚度超過2μm,焊點(diǎn)抗疲勞性能顯著劣化。
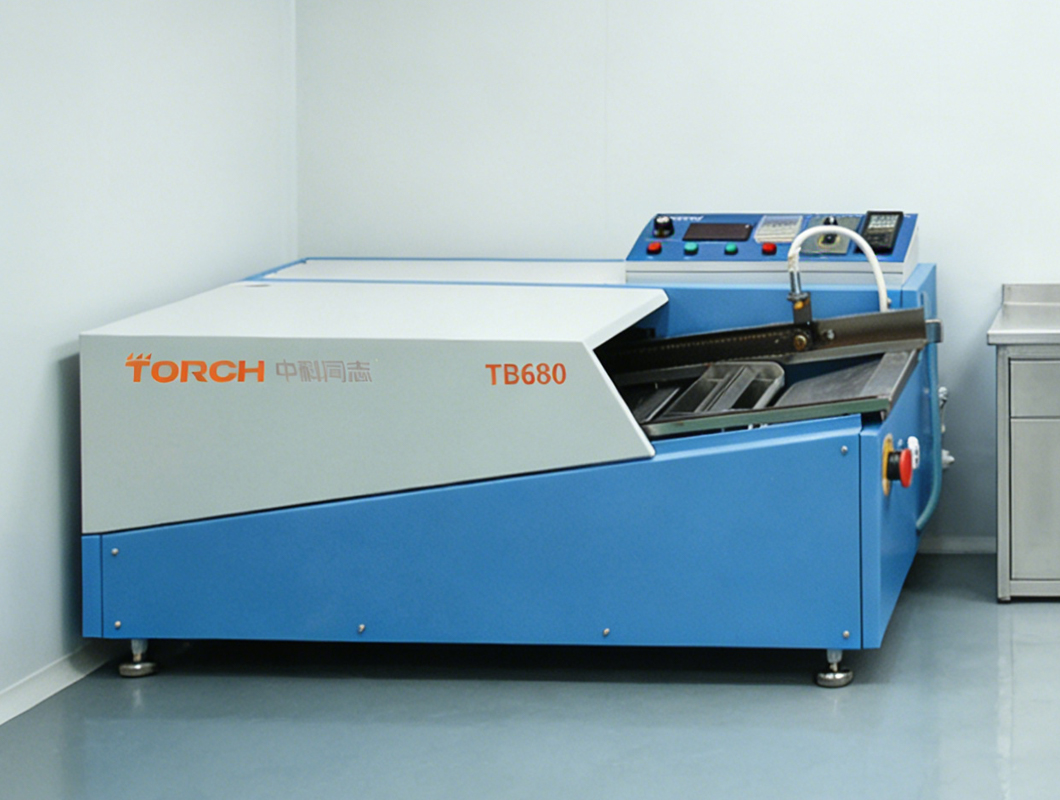
二、覆銅陶瓷基板真空共晶爐實(shí)操參數(shù)標(biāo)準(zhǔn)
| 工藝段 | 參數(shù)項(xiàng) | 推薦值 | 檢測(cè)方法 |
|---|---|---|---|
| 預(yù)熱段 | 升溫速率 | 30-40℃/min | 熱電偶實(shí)測(cè) |
| 共晶段 | 峰值溫度 | 280-310℃(SnAgCu) | 爐溫曲線測(cè)試 |
| 真空保持 | 真空度 | ≤50Pa | 真空計(jì)讀數(shù) |
| 冷卻段 | 冷卻速率 | ≥60℃/min(至150℃) | 紅外測(cè)溫儀 |
對(duì)于DIP器件真空共晶爐,建議每批次放置不超過爐膛有效面積70%,并采用石墨托盤均溫。若涉及覆銅陶瓷基板真空共晶爐工藝,需額外增加氮?dú)馄瓶詹襟E,流量控制在15-20L/min。
三、真空共晶爐選型與使用的踩坑誤區(qū)
誤區(qū)1:只看極限真空度忽略抽速
后果:工藝節(jié)拍延長(zhǎng)40%,生產(chǎn)效率下降。
糾正:要求供應(yīng)商提供從大氣壓抽至100Pa的時(shí)間,應(yīng)≤3分鐘。
誤區(qū)2:忽視加熱板平面度
后果:覆銅陶瓷基板翹曲導(dǎo)致局部虛焊,空洞率超標(biāo)。
糾正:驗(yàn)收時(shí)用塞尺檢測(cè)加熱板平面度,應(yīng)≤0.05mm/m2。

誤區(qū)3:甲酸供應(yīng)系統(tǒng)未做安全聯(lián)鎖
后果:甲酸濃度超標(biāo)引發(fā)爆燃風(fēng)險(xiǎn)。
糾正:必須配置濃度檢測(cè)儀(LEL≤25%自動(dòng)切斷)及氮?dú)獯祾呗?lián)動(dòng)。
四、拓展引導(dǎo)
若您正在評(píng)估覆銅陶瓷基板真空共晶爐或關(guān)注國(guó)內(nèi)臨時(shí)鍵合機(jī)供應(yīng)商哪家靠譜,歡迎查閱官網(wǎng)"真空封裝設(shè)備"欄目,獲取詳細(xì)技術(shù)規(guī)格書與工藝測(cè)試報(bào)告。
Q320國(guó)內(nèi)鍵合機(jī)廠家哪家好?MEMS共晶爐如何選型?
國(guó)內(nèi)鍵合機(jī)廠家哪家好?MEMS共晶爐如何選型?
回答:評(píng)估國(guó)內(nèi)鍵合機(jī)廠家哪家好,核心看真空共晶爐的溫控精度(±1℃以內(nèi))與真空度(≤5×10?3Pa)。選真空共晶爐生產(chǎn)廠家時(shí),優(yōu)先考察其加熱平臺(tái)均溫性(≤±1.5%)及甲酸/氮?dú)夤に嚰嫒菪浴V劣?strong>國(guó)內(nèi)晶圓鍵合機(jī)品牌哪個(gè)好,需對(duì)比設(shè)備實(shí)際量產(chǎn)良率數(shù)據(jù),而非單純看宣傳參數(shù)。
在國(guó)內(nèi)永久鍵合機(jī)廠家哪家好領(lǐng)域,技術(shù)不斷創(chuàng)新,推動(dòng)了產(chǎn)業(yè)的快速發(fā)展。
一、原因拆解:為何選型差異如此大?
1. 加熱原理不同
紅外燈管加熱與熱板傳導(dǎo)加熱在升溫速率(10℃/s vs 3℃/s)和溫度均勻性上差異顯著,直接影響MEMS共晶爐焊接空洞率。
2. 真空系統(tǒng)配置
分子泵與羅茨泵組合方式?jīng)Q定極限真空度和抽速,鍵合工藝需要高真空環(huán)境(≤5×10?3Pa)避免氧化層生成。

3. 壓力控制精度
晶圓鍵合壓力控制精度(±0.1kN)對(duì)鍵合強(qiáng)度一致性至關(guān)重要,液壓伺服與氣缸控制在響應(yīng)速度上差距明顯。
二、實(shí)操步驟:選型參數(shù)對(duì)照表
| 評(píng)估項(xiàng) | MEMS共晶爐關(guān)鍵指標(biāo) | 鍵合機(jī)關(guān)鍵指標(biāo) |
|---|---|---|
| 溫控精度 | ±0.5℃(共晶點(diǎn)附近) | ±1℃(全溫區(qū)) |
| 極限真空 | 6.7×10?3Pa | 5×10?3Pa |
| 均溫性 | ≤±1.5%(200-450℃) | ≤±2%(室溫-500℃) |
| 壓力范圍 | 0.1-5kN(可編程) | 0.5-50kN(伺服控制) |
| 工藝氣體 | N?/H?/甲酸 | N?/真空 |
步驟1:明確工藝需求——確認(rèn)是AuSn共晶還是Cu-Sn鍵合,據(jù)此確定所需極限真空度與加熱方式。
步驟2:考察真空共晶爐生產(chǎn)廠家的實(shí)測(cè)數(shù)據(jù)——要求提供同類型產(chǎn)品的SPC制程能力報(bào)告(Cpk≥1.33)。
步驟3:驗(yàn)證國(guó)內(nèi)晶圓鍵合機(jī)品牌哪個(gè)好——帶樣片試焊,重點(diǎn)觀察300mm晶圓邊緣與中心鍵合強(qiáng)度偏差(應(yīng)≤5%)。
三、踩坑誤區(qū):三個(gè)常見錯(cuò)誤
誤區(qū)1:只比極限真空度參數(shù),忽略抽速。
糾正:關(guān)注從大氣壓抽至目標(biāo)真空的時(shí)間(應(yīng)≤5分鐘),否則影響產(chǎn)能。
誤區(qū)2:忽視加熱平臺(tái)的熱慣性差異。
糾正:紅外加熱冷卻快但均溫性難保證,熱板加熱均溫好但升降溫慢,需按MEMS共晶爐實(shí)際工藝曲線評(píng)估。
誤區(qū)3:不驗(yàn)證甲酸工藝兼容性。
糾正:甲酸尾氣處理與防爆設(shè)計(jì)直接影響設(shè)備安全性,考察國(guó)內(nèi)鍵合機(jī)廠家哪家好時(shí)必須要求提供甲酸工藝應(yīng)用案例。
四、拓展引導(dǎo)
如需獲取MEMS共晶爐與鍵合機(jī)的詳細(xì)技術(shù)對(duì)比方案,歡迎查看官網(wǎng)"技術(shù)文庫"欄目獲取更多工藝參數(shù)支持。