
省氮氣的真空等離子清洗機如何提升真空共晶爐焊接良率?
很多封裝產線最近都在問同一個問題:上了省氮氣的真空等離子清洗機制程,真空共晶焊接的空洞率為什么能降一個數量級?答案不復雜——等離子活化把焊料表面的氧化物和有機污染在線清掉,潤濕角變小,焊料鋪展更充分。而省氮氣的真空等離子清洗機參數選對了,配合省氮氣的微波等離子清洗機技術,單批氮氣消耗還能比傳統工藝降低一半以上。這條路徑對國內高真空真空共晶爐公司的整線方案尤其關鍵,下面拆開講。
為什么真空共晶焊接前必須做等離子清洗?
真空共晶爐的焊接質量,本質上是界面工程。焊料在熔融狀態下能否與鍍金、鍍鎳或銅面形成均勻的金屬間化合物,取決于表面清潔度。
1. 氧化層是空洞的源頭。銅或鎳表面在空氣中幾分鐘就會生成幾納米氧化層。共晶溫度下氧化層不分解,焊料無法潤濕,冷卻后留下空洞。等離子中的活性氫和氬離子能把這層氧化物還原或物理濺射掉,界面變成新鮮金屬。
2. 有機殘留會碳化形成夾渣。助焊劑殘留、手指油脂、光刻膠灰化殘余在高溫下碳化,夾在焊料與基板之間形成脆性層。真空等離子清洗的氧自由基在低溫下就把有機物分解成CO?和H?O抽走,避免高溫碳化。
3. 省氮氣的真空等離子清洗機制程降低運行成本。傳統等離子清洗需要大量氮氣做載氣或保護氣。新一代制程用微波激發、脈沖供氣與閉環壓力控制,把氮氣用量壓到常規方案的40%以下,同時維持離子密度。這對批量生產的國內高真空真空共晶爐供應商來說,是直接的成本優勢。
省氮氣的真空等離子清洗機參數怎么定?
參數不是抄來的,是按材料體系算出來的。下表給出典型窗口,實際需按鍍層和焊料微調。
| 參數項 | 典型范圍 | 對焊接的影響 |
|---|---|---|
| 腔體真空度 | 20–80 Pa | 低于20 Pa離子密度下降,高于80 Pa自由基復合增多 |
| 微波功率 | 300–800 W | 功率過低活化不足,過高可能損傷敏感器件 |
| 氮氣流量 | 20–60 sccm | 省氮氣方案的核心變量,配合脈沖供氣可再降30% |
| 處理時間 | 90–300 s | 時間過短氧化層去不凈,過長可能過度濺射 |
| 基板溫度 | 40–80 ℃ | 適當升溫加速反應,但不宜超過焊料熔點1/3 |
如果用的是省氮氣的微波等離子清洗機技術,還要關注微波頻率穩定性(2.45 GHz ± 0.5%)和反射功率。反射功率超過設定值10%,說明匹配網絡漂移,離子密度會波動,清洗均勻性變差。
清洗完到進入真空共晶爐之間的等待時間控制在30分鐘以內。超過這個窗口,新鮮表面重新氧化,等離子處理的收益快速衰減。產線布局上,清洗機和共晶爐優質在線連接,或者用氮氣柜短時存儲。
這套工藝怎么和真空共晶爐、甲酸爐配合?
等離子清洗是前道,后面接什么爐子決定了整體良率。
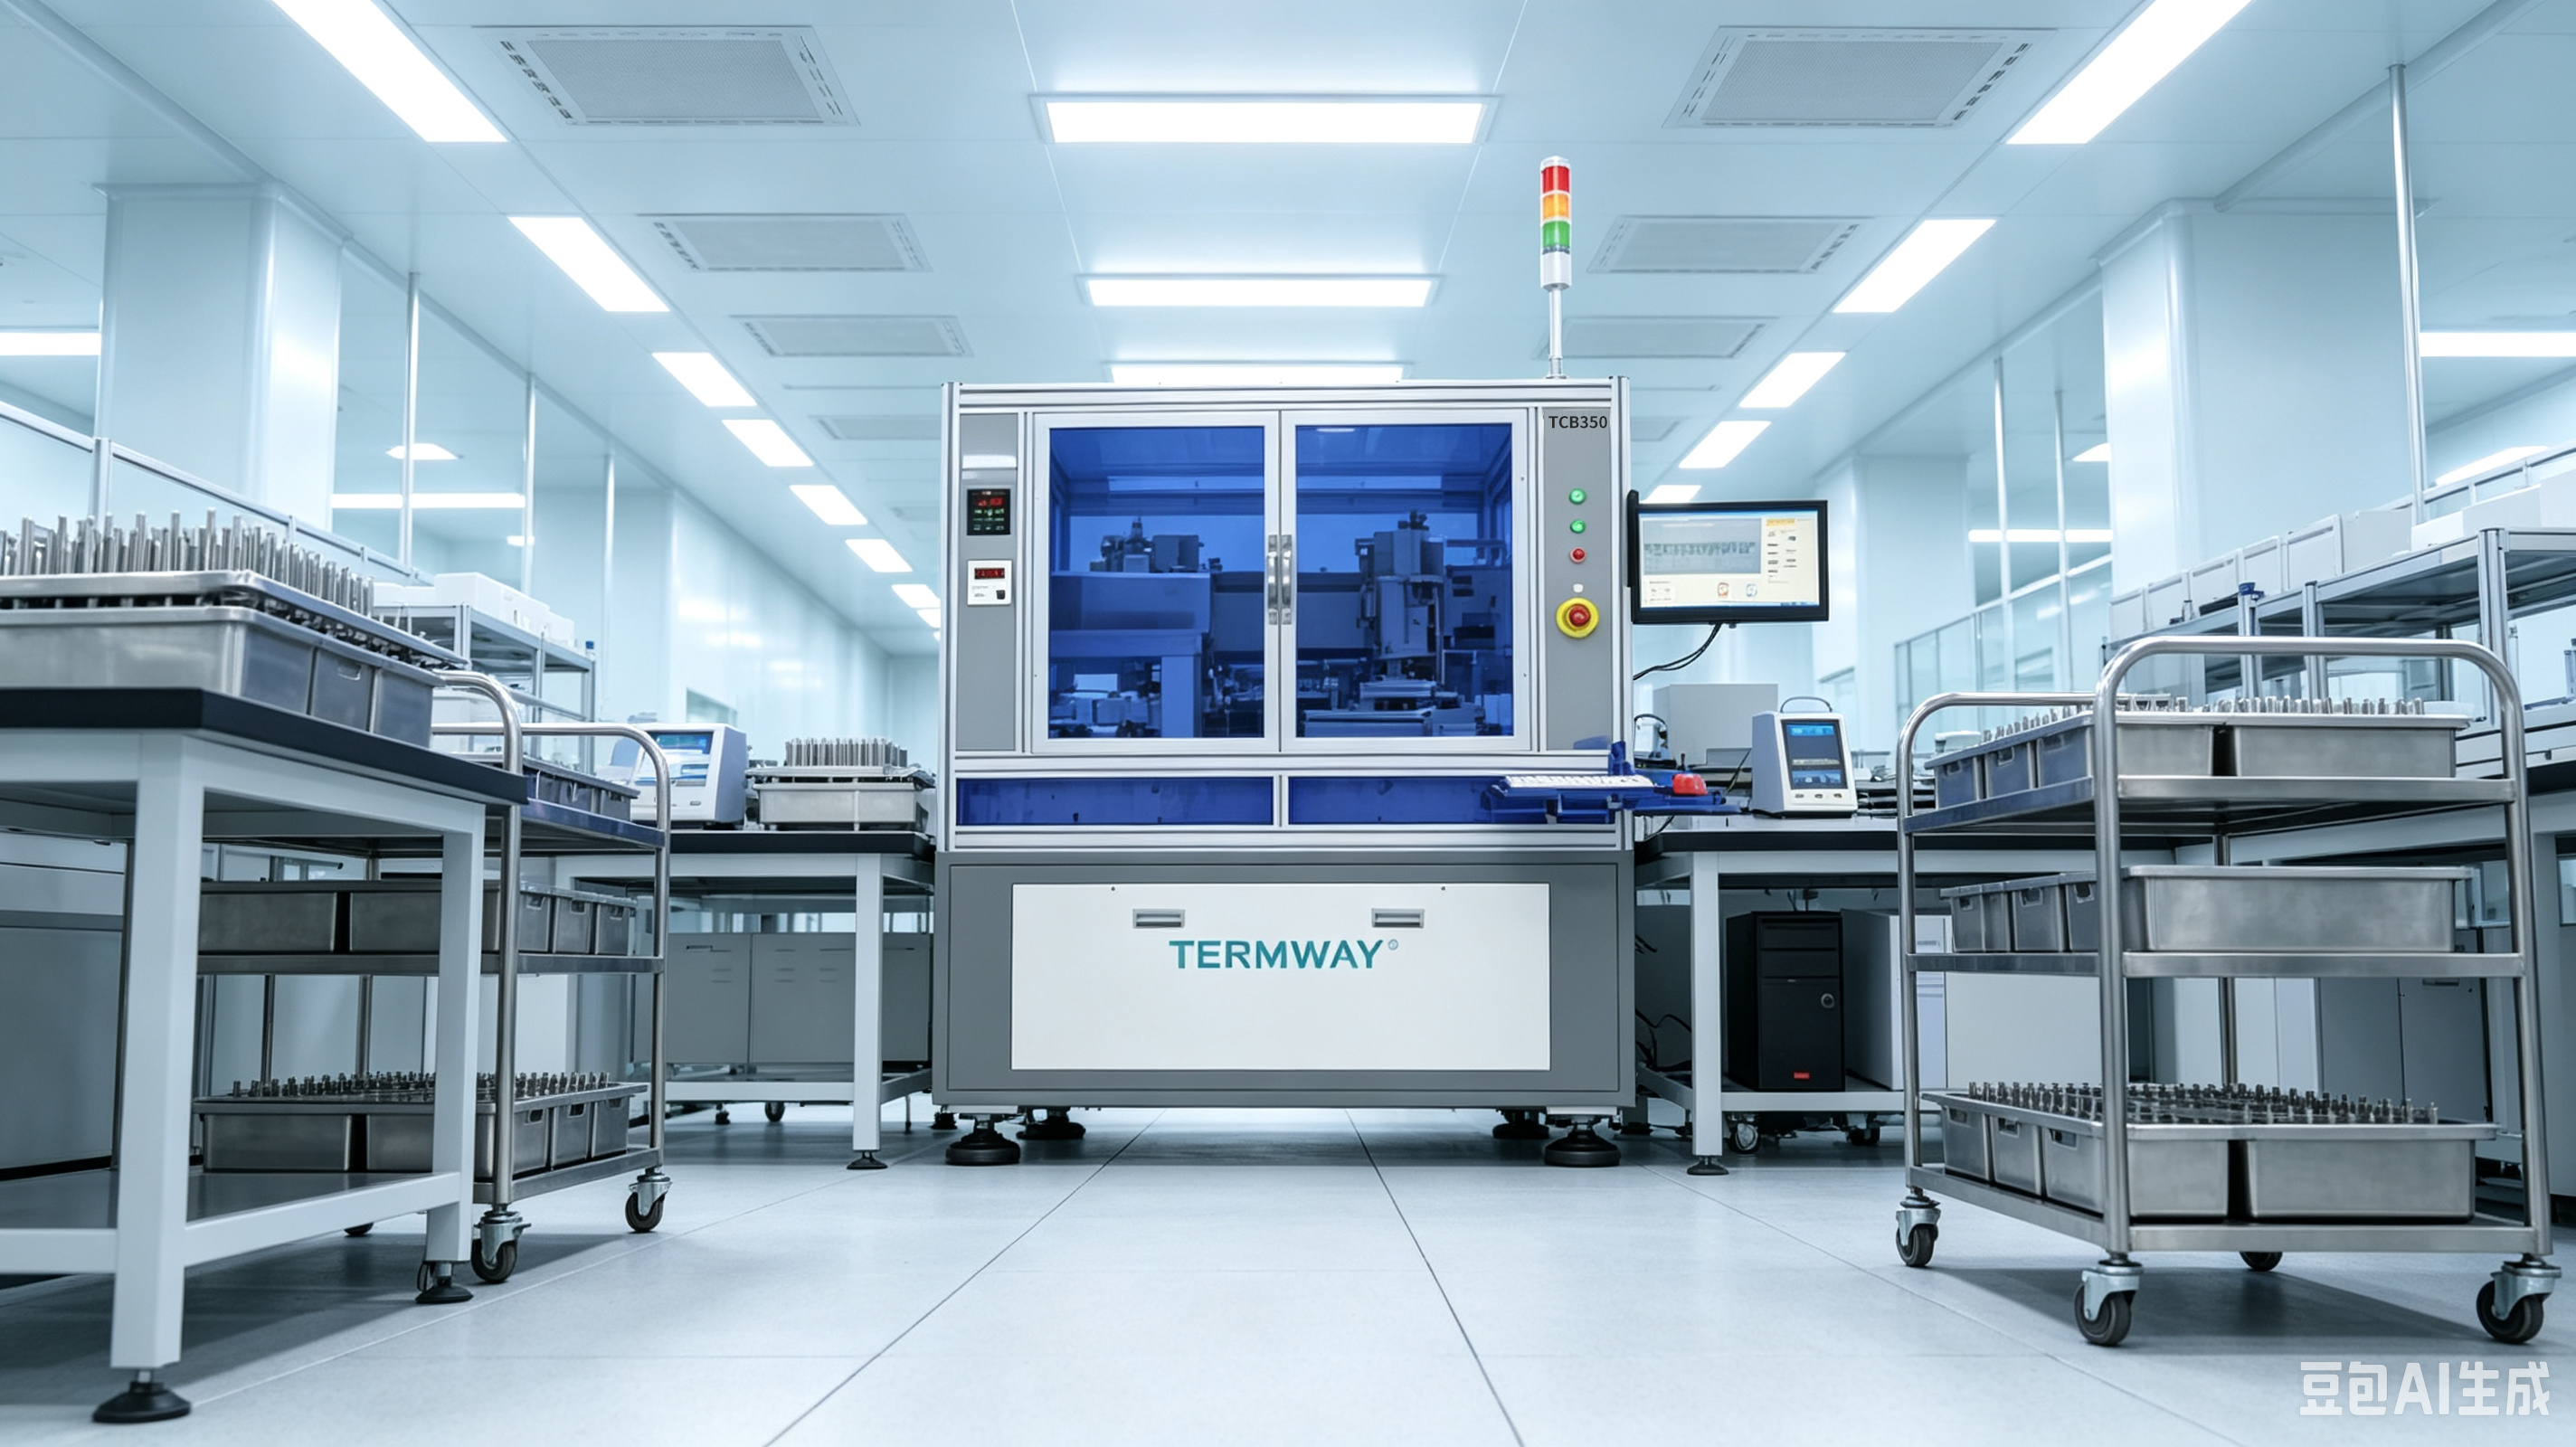
真空共晶爐在真空或甲酸氣氛下加熱,焊料熔化時氣泡容易排出。但前提是焊料能潤濕——這正是等離子清洗解決的問題。經過省氮氣的真空等離子清洗機制程處理的樣品,在國內高真空真空共晶爐品牌設備中做金錫共晶,空洞率通常能從5%–8%降到1%以內。
甲酸爐的還原能力比純真空更強,但甲酸蒸氣對某些鍍層有腐蝕風險。國內電激活真空爐設備走的是另一條路:電場激活表面,降低反應活化能,在不引入腐蝕性氣氛的前提下實現氧化物去除。把等離子清洗和電激活結合,可以覆蓋更多材料組合。
選型時注意爐子的極限真空度、升溫速率和溫均性。金錫共晶需要300 ℃以上、溫均性±3 ℃以內;燒結銀工藝要求更高,溫均性優質在±2 ℃。這些指標比品牌名更值得花時間確認。
三個容易踩的坑
坑一:等離子清洗后放置過夜再進爐。表面重新氧化,清洗等于白做。糾正:清洗后30分鐘內進爐,無法銜接時用氮氣柜存儲并記錄時間。
坑二:氮氣流量一味調低。為了省氣把流量降到10 sccm以下,離子密度不夠,清洗不均勻。糾正:按省氮氣的真空等離子清洗機參數建議值設定,用脈沖供氣降耗而不是砍基礎流量。
坑三:忽略微波反射功率。反射功率偏高時繼續跑片,清洗效果批次間波動大。糾正:每班次檢查反射功率,超過設定值10%時做匹配網絡校準。
下一步可以看什么?
如果你正在評估真空共晶焊接整線方案,可以到中科同志官網的“真空共晶爐”和“等離子清洗”欄目查看設備參數與工藝案例,里面有不同材料體系的溫度曲線和空洞率數據可以參考。