
熱激活真空爐在真空共晶工藝中如何提升封裝可靠性?
在半導(dǎo)體封裝中,熱激活真空爐通過精確控制溫度和真空度來消除空洞,顯著提升焊接可靠性。作為熱激活真空爐公司,我們推薦結(jié)合桌面式氮?dú)饣亓骱钢瞥掏扑]的工藝優(yōu)化方案,利用熱激活高真空共晶爐實現(xiàn)焊料層的高致密性。無論是熱激活真空封裝設(shè)備供應(yīng)商的選擇,還是熱激活真空封裝系統(tǒng)設(shè)備的調(diào)試,核心在于匹配工藝參數(shù)。本文將從原理、步驟和誤區(qū)三個維度,為您提供實操指南。
熱激活真空爐的工作原理:為什么要用真空環(huán)境?
熱激活真空爐的核心優(yōu)勢在于通過真空環(huán)境去除焊料中的氣體和氧化物,減少空洞率。具體原理如下:
- 真空脫氣:在真空(通常<10Pa)下,焊料中的氣體(如氧氣和水分)被快速抽出,避免氣泡在焊接過程中形成空洞。
- 熱激活擴(kuò)散:高溫(如300-400°C)激活焊料原子的擴(kuò)散運(yùn)動,促進(jìn)焊料與基板的界面結(jié)合,提升結(jié)合強(qiáng)度。
- 氮?dú)獗Wo(hù)協(xié)同:配合桌面式氮?dú)饣亓鳡t技術(shù)的氮?dú)鈿夥眨蛇M(jìn)一步抑制氧化,實現(xiàn)焊接。
實操步驟:如何調(diào)試熱激活真空封裝系統(tǒng)設(shè)備?
以熱激活高真空共晶爐為例,標(biāo)準(zhǔn)化操作流程:
| 步驟 | 參數(shù)設(shè)置 | 關(guān)鍵指標(biāo) |
|---|---|---|
| 預(yù)熱階段 | 溫度150-200°C,時間5-10分鐘 | 升溫速率<5°C/s |
| 真空抽氣 | 真空度<5Pa,持續(xù)3-5分鐘 | 確保氣體完全排出 |
| 熱激活焊接 | 溫度300-350°C,時間30-60秒 | 焊料完全融化并擴(kuò)散 |
| 冷卻階段 | 自然冷卻或強(qiáng)制氮?dú)饫鋮s至室溫 | 冷卻速率<10°C/s |
對于桌面式氮?dú)饣亓骱钢瞥掏扑]的爐型,需注意真空度切換時間,避免因延遲導(dǎo)致空洞殘留。
常見誤區(qū):選型與操作中的三大陷阱
許多用戶在采購熱激活真空爐公司的設(shè)備時,容易陷入以下誤區(qū):
- 誤區(qū)一:忽視真空度穩(wěn)定性
認(rèn)為高真空度(如0.1Pa)就能保證質(zhì)量,但實際中,真空度波動(如從5Pa升至10Pa)會導(dǎo)致空洞率增加。糾正方法:選擇帶實時真空度監(jiān)控的熱激活真空封裝系統(tǒng)設(shè)備,并定期校準(zhǔn)傳感器。 - 誤區(qū)二:過度依賴氮?dú)饬髁?/strong>
盲目增加氮?dú)饬髁浚ㄈ?20L/min)來替代真空,反而會引入湍流,破壞氣氛穩(wěn)定性。糾正方法:優(yōu)化流量至10-15L/min,并優(yōu)先使用真空脫氣步驟。 - 誤區(qū)三:忽略熱激活時間
縮短熱激活時間(如<30秒)以提高產(chǎn)能,導(dǎo)致焊料擴(kuò)散不充分,界面強(qiáng)度下降。糾正方法:根據(jù)焊料類型(如Au80Sn20)調(diào)整時間至40-60秒。
常見問題(FAQ)
熱激活真空爐和普通真空回流爐有什么區(qū)別?
熱激活真空爐專為共晶焊接設(shè)計,通過高溫(通常>300°C)和真空環(huán)境驅(qū)動焊料擴(kuò)散,而普通回流爐多用于低溫焊膏焊接,溫度范圍較低(<250°C)。熱激活工藝能實現(xiàn)更高的界面結(jié)合強(qiáng)度,適用于功率半導(dǎo)體等要求高可靠性的場景。
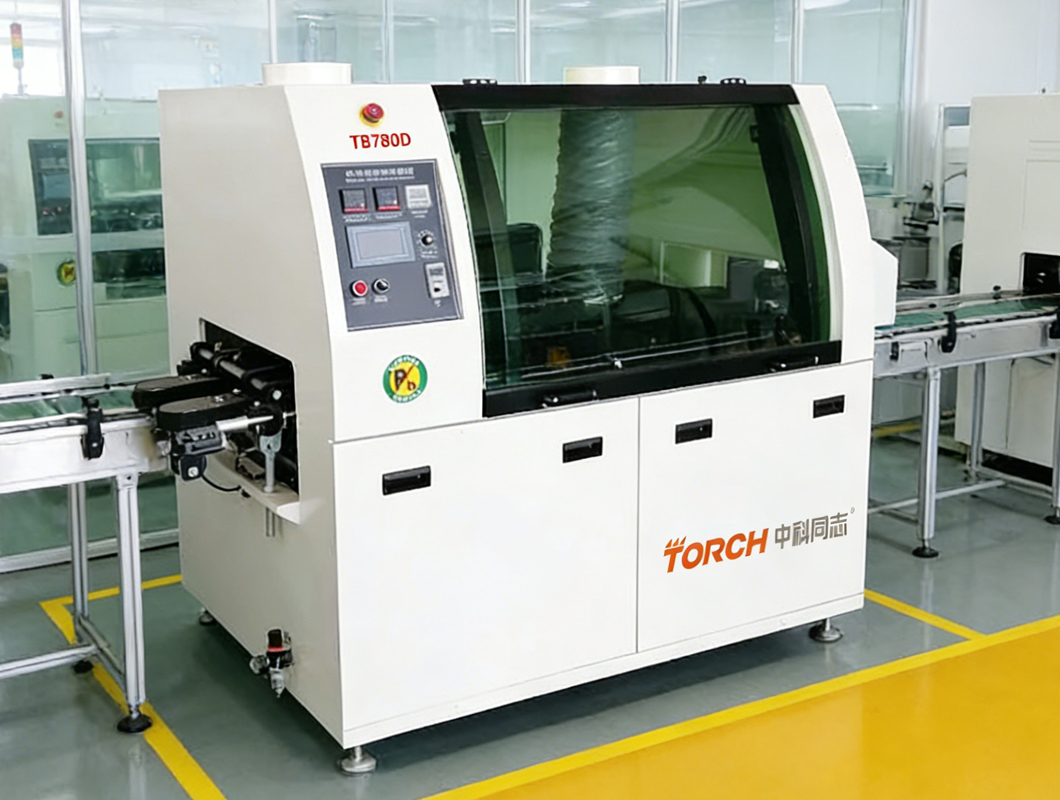
熱激活真空封裝設(shè)備供應(yīng)商怎么選?
關(guān)鍵看三點:一是設(shè)備真空度控制能力(推薦<10Pa);二是熱激活溫度均勻性(±5°C以內(nèi));三是售后服務(wù)響應(yīng)速度。等優(yōu)秀供應(yīng)商可提供定制化方案,包括桌面式氮?dú)饣亓鳡t制程哪家靠譜的驗證支持。
桌面式氮?dú)饣亓骱钢瞥掏扑]哪種爐型?
對于小批量或研發(fā)場景,推薦桌面式氮?dú)饣亓鳡t,其靈活性高、占地小。但若涉及高致密性共晶焊接,需升級為熱激活高真空共晶爐,并配合氮?dú)鈿夥毡Wo(hù)。具體選型可咨詢等技術(shù)團(tuán)隊。
熱激活真空爐的維護(hù)周期是多久?
建議每500次操作后檢查真空泵油狀態(tài)和密封件老化情況,每1000次操作后更換濾芯。忽視維護(hù)會導(dǎo)致真空度下降,影響焊接質(zhì)量。
熱激活工藝能解決空洞問題嗎?
能,但需配合適當(dāng)參數(shù)。實驗表明,真空度<5Pa且熱激活時間>40秒時,空洞率可從10%降至<1%。建議通過熱激活真空封裝系統(tǒng)設(shè)備的實時監(jiān)控功能,優(yōu)化工藝窗口。
欲了解更多關(guān)于熱激活真空爐的選型與工藝優(yōu)化,歡迎訪問官網(wǎng)的技術(shù)支持欄目。