
熱激活真空共晶爐品牌怎么選?國內廠家與工藝全解析
選型國內熱激活高真空共晶爐品牌時,關鍵在于匹配工藝需求與設備性能。直接的解決方案是:優先考察國內熱激活真空封裝系統廠家的真空共晶爐設備,其核心在于真空度、熱均勻性及氣密性,同時兼顧抽屜式氮氣回流焊工藝的兼容性。本文將從原理、參數、實操及誤區等維度,幫助您做出可靠決策。
熱激活真空共晶爐的核心原理與優勢
真空共晶爐如何實現高可靠性封裝?
熱激活真空共晶爐通過在高真空環境(通常小于5×10?? Pa)下,利用加熱使焊料在無氧條件下熔化并浸潤,形成致密、無空洞的焊點。這種工藝特別適用于功率器件、光通信模塊等對氣密性要求的場景。相比傳統回流焊,真空環境可有效避免氧化,提升焊接強度。
國產設備的技術突破
近年來,國內熱激活高真空共晶爐品牌如等,已在真空度控制、熱場均勻性(±1℃以內)及自動上下料系統上取得顯著進步。這些設備不僅能兼容抽屜式氮氣回流焊工藝,還能實現多溫區獨立控溫,適合不同焊料(如Au80Sn20、SAC305)的工藝需求。此外,小型氮氣回流爐制程在實驗室級封裝中應用廣泛,可實現快速打樣。
關鍵工藝參數與設備選型標準
選型時需關注以下參數,確保設備滿足生產要求:
| 參數類別 | 具體指標 | 推薦范圍 |
|---|---|---|
| 真空度 | 極限真空度 | ≤5×10?? Pa(高真空) |
| 熱均勻性 | 溫區溫差 | ±1℃(400℃以內) |
| 升溫速率 | 加熱速度 | ≥50℃/min |
| 工藝兼容性 | 支持工藝類型 | 真空共晶、甲酸還原、氮氣回流 |
| 氣密性測試 | 漏率標準 | ≤1×10?? Pa·m3/s(He檢漏) |
例如,在氣密封裝真空共晶爐設備中,真空度直接影響焊點空洞率。實驗表明,真空度從1×10?2 Pa提升至5×10?? Pa時,空洞率可從5%降至0.5%以下。同時,國內熱激活真空封裝系統廠家通常提供定制化方案,如多腔體設計或集成國內專業的射頻等離子清洗機工藝,以增強表面活化效果。
實操步驟:從參數設定到工藝優化
步驟1:設備預熱與校準
啟動設備后,先進行真空腔體抽真空至設定值(如1×10?3 Pa),并加熱至預熱溫度(如150℃),保持10分鐘以去除水汽。校準熱電偶,確保溫度偏差在±0.5℃以內。
步驟2:工藝參數設定
以Au80Sn20焊料為例,設定升溫速率40℃/min,峰值溫度320℃,保溫時間60秒。在峰值階段,引入氮氣(流量5 L/min)或甲酸(濃度2%-5%)進行還原。對于抽屜式氮氣回流焊工藝,需控制氧濃度低于100 ppm,避免焊料氧化。
步驟3:過程監控與調整
使用實時真空計和熱成像儀監控溫度曲線。如果發現焊點空洞率超標(>3%),可延長保溫時間或提升真空度。針對小型氮氣回流爐制程,建議先做DOE(實驗設計)優化參數。
常見誤區與糾正方法
誤區1:忽視真空度對焊點質量的影響
有些用戶認為真空度只要達到10?2 Pa即可,但實際高真空(10?? Pa級)能顯著減少空洞。糾正:選用國內熱激活高真空共晶爐品牌時,應確認極限真空度指標,并通過檢漏儀驗證。
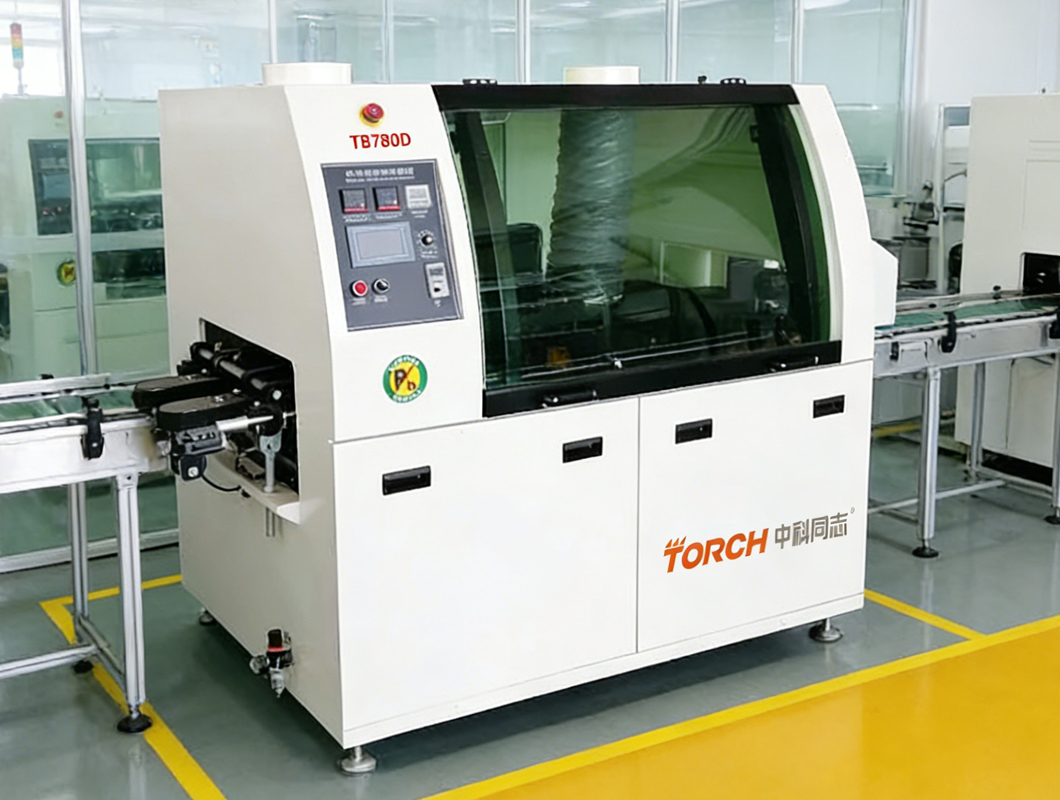
誤區2:忽略氮氣純度在回流焊中的作用
使用抽屜式氮氣回流焊工藝時,若氮氣純度不足(如低于99.99%),會導致焊點氧化。糾正:安裝氧分析儀,確保腔體內氧濃度低于50 ppm,必要時增加甲酸還原步驟。
誤區3:盲目追求高升溫速率
過快的升溫(如>80℃/min)可能導致熱應力開裂或焊料飛濺。糾正:根據焊料和基板材料選擇合適速率,例如陶瓷基板推薦30-50℃/min。
常見問題(FAQ)
國內熱激活真空共晶爐品牌哪家好?
選型時,建議考察設備的真空度穩定性、熱場均勻性及售后支持。優秀品牌如,其真空共晶爐設備在軍工和功率半導體領域應用廣泛,提供包括國內專業的射頻等離子清洗機工藝在內的集成方案。
真空共晶爐和普通回流爐有什么區別?
真空共晶爐可在高真空環境下焊接,避免氧化,焊點空洞率更低(<1%),適合氣密封裝。普通回流爐依賴氮氣保護,空洞率通常>3%,且無法滿足高真空需求。
氣密封裝真空共晶爐設備如何選?
重點考察設備的氣密性(漏率≤1×10?? Pa·m3/s)、真空度控制和溫度均勻性。建議選擇支持多工藝(如真空共晶、甲酸還原)的機型,并配套國內熱激活真空封裝系統廠家提供的檢漏服務。
抽屜式氮氣回流焊工藝適合哪些產品?
適合中小批量生產,如光通信器件、MEMS傳感器。其優勢在于靈活性強、換線快,且通過氮氣保護可減少焊料氧化。注意控制氧濃度和升溫速率。
熱激活真空共晶爐工藝調試難嗎?
調試難度適中,但需掌握焊料特性與設備參數匹配。建議先進行DOE優化,參考廠家提供的工藝曲線(如峰值溫度、保溫時間)。等國內熱激活真空封裝系統廠家通常提供工藝支持。
如需進一步了解設備選型或工藝優化,歡迎訪問官網,查看真空共晶爐產品詳情及案例。